Eficiencia de producción
Balance de masa en la fabricación de alimentos: cálculo y aplicación
Haga visible el rendimiento real conciliando insumos, productos, cambios de existencias, evaporación, subproductos, retrabajo y pérdidas dentro del mismo límite.
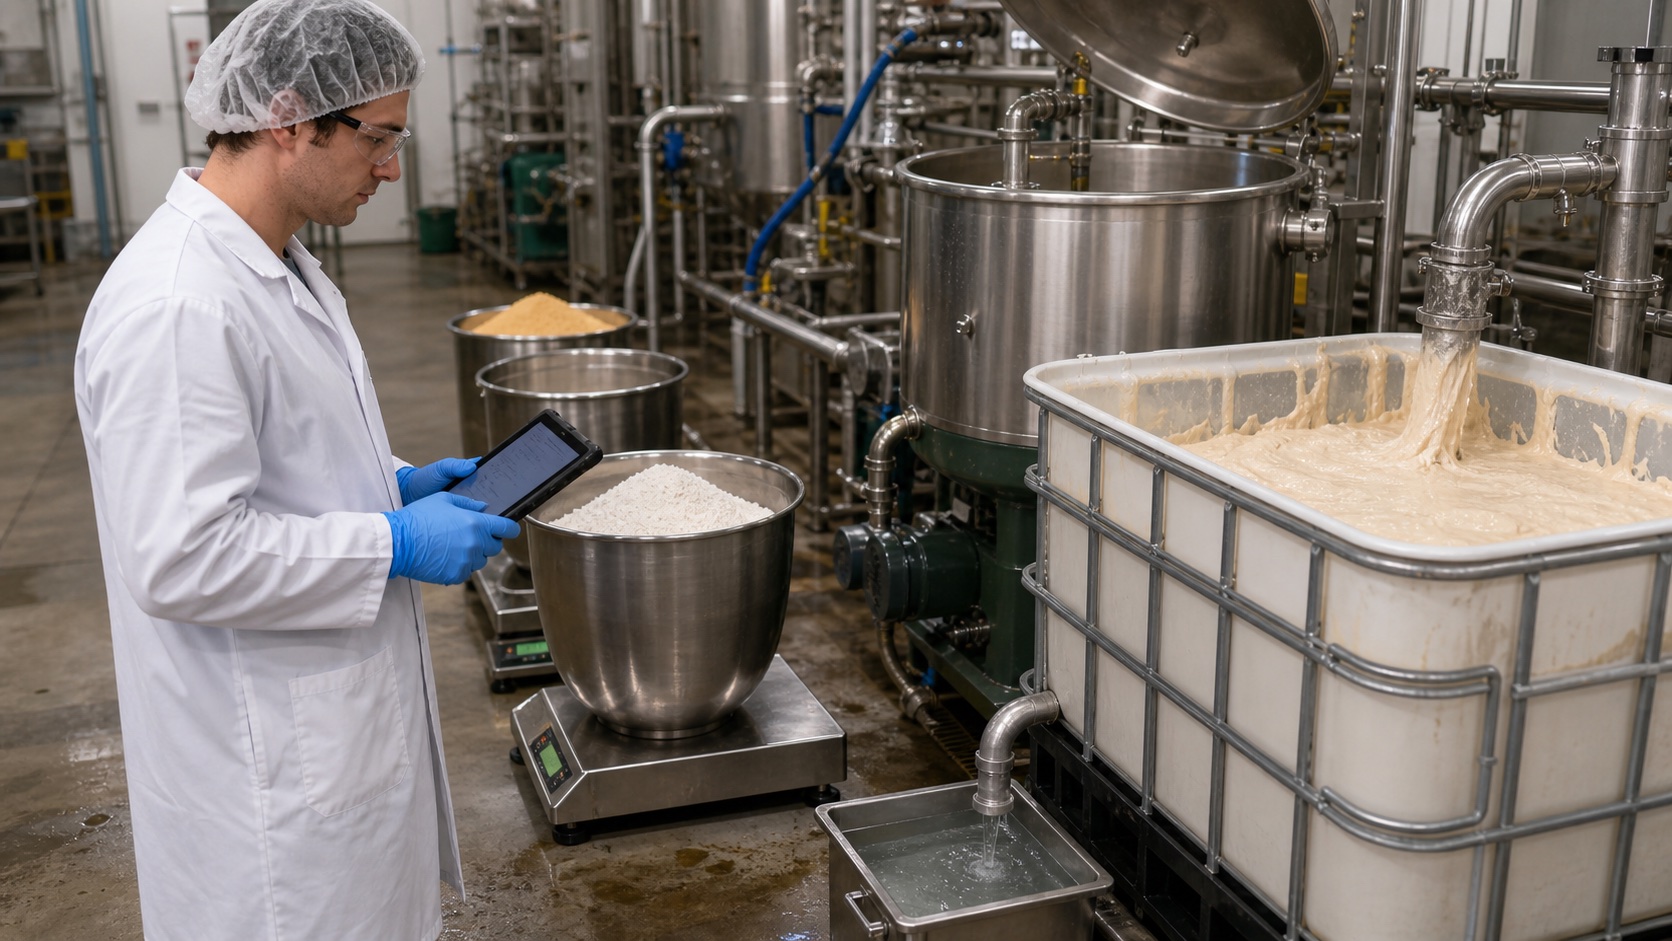
Conclusiones clave de esta guía
- Un límite claro del sistema y un período de tiempo común son los primeros requisitos para un equilibrio válido.
- Además del balance de masa total, los balances de agua, materia seca, grasa o un componente activo pueden identificar más rápidamente la causa raíz.
- Utilice registros operativos de pesaje reales y movimientos de lotes de producción, en lugar del consumo de recetas planificado.
- Una diferencia inexplicable puede surgir de la medición, el registro, el tiempo de corte o una pérdida real del proceso.
¿Qué es el balance de masa?
La conservación de la masa significa que la masa no se crea de la nada ni desaparece dentro de un sistema definido. En un proceso alimentario, los insumos pueden incluir materias primas, agua, materiales auxiliares y retrabajo. Las salidas incluyen productos terminados, productos semiacabados, subproductos, residuos, muestras, derrames y evaporación. La diferencia entre stock de apertura y cierre también entra en la ecuación.
La guía de medición de acceso abierto publicada por la FAO y WRAP explica que un enfoque de balance de masa que compare la producción teórica de los insumos comprados con la producción real, teniendo en cuenta los cambios en las existencias, puede medir la pérdida de alimentos a nivel de las instalaciones. El enfoque sólo tiene sentido cuando se comprenden suficientemente los índices de conversión y la calidad de los datos.
Inputs + Opening stock = Outputs + Closing stock + Explainable losses + Unexplained difference
Límite del sistema y límite de tiempo
Los mismos datos producen resultados diferentes bajo límites diferentes. Una balanza puede cubrir una mezcladora, una orden de producción, una línea completa, un turno, un día o un mes. Distinguir claramente el stock intermedio dentro del límite de los flujos que salen de él. El producto que queda en un tanque de llenado, por ejemplo, es stock de cierre; El producto tirado por el desagüe es una salida. Registrar ambos como "pérdidas" oculta la causa raíz.
Todas las fuentes deben utilizar el mismo límite de tiempo. Si los materiales consumidos durante un turno de noche se convierten en producción al día siguiente, un saldo de día calendario crea una diferencia falsa. Prefiera límites operativos como el cierre de la orden de producción, el tiempo de vaciado del tanque o un recuento físico. Marque entradas tardías y correcciones retrospectivas en el informe.
De la masa total al equilibrio de los componentes
Un saldo total muestra que existe una diferencia; un equilibrio de componentes ayuda a delimitar el motivo. Se puede realizar un seguimiento del equilibrio hídrico en el secado y la fritura, de la grasa y la materia seca en la estandarización de grasas, de los sólidos solubles en concentrados y de los microcomponentes críticos en productos enriquecidos. El ejemplo de ingeniería alimentaria con licencia abierta de LibreTexts establece balances separados de agua, sólidos y aceite para freír patatas para calcular la cantidad de producto, el agua evaporada y el aceite absorbido.
Las concentraciones de los componentes deben utilizar la misma base. Verifique las conversiones de base húmeda, base seca, porcentaje, ppm y densidad. Si el resultado de una muestra no representa el promedio del lote, un cálculo aparentemente preciso puede llevar a una decisión equivocada. La incertidumbre del laboratorio y las tolerancias de pesaje deben reflejarse en los límites de aceptación.
Un ejemplo simple de orden de producción
Consideremos la producción de salsa utilizando 720 kg de una materia prima principal, 180 kg de agua, 80 kg de aceite y 20 kg de especias: el insumo total es de 1.000 kg. Al finalizar el llenado, los registros operativos arrojan 920 kg de producto comercializable, 24 kg de retrabajo de calidad aprobada, 8 kg de muestras y drenajes y 30 kg de evaporación calculada. Otros 10 kg quedan en el tanque y en la línea al final del período. El total contabilizado es de 992 kg, lo que deja una diferencia inexplicable de 8 kg.
La diferencia inexplicable es del 0,8%. Esto por sí solo no puede juzgarse como bueno o malo; compararlo con la capacidad del proceso, el sistema de medición y el riesgo. Investigue la calibración de la báscula, las conversiones de unidades, los tiempos límite, los retrabajos no registrados, la retención de líneas y los derrames reales, en ese orden. Registrar automáticamente toda la diferencia ya que la "pérdida" oculta problemas de datos.
Unexplained difference rate = Unexplained difference / Total input × 100
El rendimiento, la pérdida de proceso y el desperdicio son métricas diferentes
El rendimiento es generalmente la relación entre la producción del producto aceptado y el insumo relevante. La pérdida de proceso puede referirse a pérdidas esperadas y definidas, mientras que el desperdicio describe el material que sale de la cadena alimentaria. Un subproducto puede tener valor económico; El retrabajo regresa a la producción posterior. La combinación de estas categorías en un campo distorsiona tanto los costos como los informes de sostenibilidad.
La plataforma de medición de pérdidas de alimentos de la FAO trata la medición cuantitativa de pérdidas como una metodología más amplia que el establecimiento de un objetivo porcentual. Una empresa debe codificar por separado la pérdida de productos comestibles y porciones no comestibles, las pérdidas planificadas del proceso y las pérdidas relacionadas con averías, y los subproductos recuperados y los desechos eliminados. Esto dirige la inversión en mejoras al punto real de la pérdida.
Un modelo de datos para un balance de masa confiable
La fuente de datos ideal es el consumo real del lote de producción vinculado a la orden de producción. La recepción, las transferencias, la dosificación, la producción, el rechazo por calidad, el retrabajo, el muestreo, la destrucción y el envío deben utilizar las mismas definiciones de cantidad y unidad. Cuando se integran básculas o medidores, conserve la identidad del dispositivo, el tiempo de medición y el estado de calibración.
Una receta estándar es útil para el consumo esperado pero no puede reemplazar el consumo real. Cuando un operador sustituye un material, deja parte de una bolsa sin usar o toma una sobredosis de un ingrediente, el movimiento real debe registrarse por separado. La diferencia entre una receta controlada por versión y registros operativos reales es un indicador importante de la desviación del proceso.
- Datos maestros de materiales, lotes de producción y unidades
- Orden de producción y versión de receta.
- Registros operativos reales de pesaje o dosificación.
- Salidas de productos, subproductos, retrabajos y residuos.
- Apertura y cierre de recuentos de existencias intermedias.
- Parámetros de conversión como densidad, humedad y materia seca.
- Dispositivo de medición, tolerancia y evidencia de calibración.
Análisis de causa raíz cuando aparece una diferencia.
Primero, distinga las diferencias de datos de las diferencias físicas. Stock negativo, unidades incorrectas, entradas de consumo duplicadas, órdenes de producción no cerradas o filtros de fecha incorrectos pueden crear diferencias sin pérdida física. Después de estas verificaciones, investigue las pérdidas del proceso: retención de equipos, evaporación, tamizado, pérdida de transporte, transiciones de inicio y fin de ejecución, limpieza y muestreo.
Analizar tendencias por producto, línea, turno, equipo y versión de receta. Una diferencia promedio aceptable puede ocultar una desviación sistemática en un turno. Establezca límites de control utilizando la incertidumbre de medición y la variación normal del proceso, evitando alarmas innecesarias por cada pequeña desviación.
Un indicador compartido de operaciones, costes y sostenibilidad
El balance de masa va más allá de la ingeniería de producción. Las diferencias inexplicables afectan el valor del inventario y el costo del producto; las pérdidas excesivas reducen la capacidad y la eficiencia energética; La clasificación incorrecta de los subproductos distorsiona las afirmaciones de sostenibilidad. El mismo modelo de datos puede brindar a los equipos de producción, finanzas, calidad y medio ambiente diferentes puntos de vista.
Los informes de gestión deben presentar los insumos, el producto aceptado, el retrabajo, los subproductos, las pérdidas planificadas, las diferencias inexplicables y los retrasos en los datos juntos, en lugar de un porcentaje. Cerrar acciones con propietario, fecha objetivo y método de verificación. Después de una mejora, verificar que se mantienen los controles de calidad del producto y seguridad alimentaria, así como comprobar que la diferencia ha disminuido.
Fuentes de compilación
- FAO / UNEP / WRAP — Guidance on food waste measurement — Measurement through mass balance
- Food and Agriculture Organization of the United Nations — Food loss measurement — Technical Platform on Food Loss and Waste
- Engineering LibreTexts — Introduction to Biosystems Engineering — Material (Mass) Balance
- Food Loss and Waste Protocol — Food Loss and Waste Accounting and Reporting Standard
- Food and Agriculture Organization of the United Nations — Global Standard to Measure Food Loss and Waste
- European Commission Joint Research Centre — Preventing food waste — material flow analysis and measurement
Guías relacionadas
¿Qué es la trazabilidad de los alimentos? Una guía para construir un sistema de un extremo a otro
Un marco práctico para conectar lotes de producción, eventos y datos para que pueda rastrear desde las materias primas hasta los clientes y desde los clientes hasta el origen, en cuestión de minutos.
Estándares globales de seguridad alimentaria: elegir el sistema adecuado
Compare Codex, ISO 22000, FSSC 22000, BRCGS, IFS Food, SQF y GFSI en términos de alcance, expectativas del cliente y esfuerzo de implementación.
Cómo preparar un plan HACCP: 12 pasos y 7 principios
Construya un sistema HACCP que funcione, desde requisitos previos y diagramas de flujo de procesos hasta análisis de peligros, PCC, límites críticos, monitoreo, verificación y registros operativos.
Manejo de alérgenos alimentarios: una guía para prevenir el contacto cruzado
Cree un sistema conectado desde los proveedores hasta las etiquetas, que cubra datos maestros de alérgenos, zonificación, secuenciación de producción, validación de limpieza, retrabajo y control de cambios.