راندمان تولید
تعادل انبوه در تولید مواد غذایی: محاسبه و کاربرد
با تطبیق ورودیها، خروجیها، تغییرات موجودی، تبخیر، محصولات جانبی، دوباره کاری و تلفات در همان مرز، بازده واقعی را قابل مشاهده کنید.
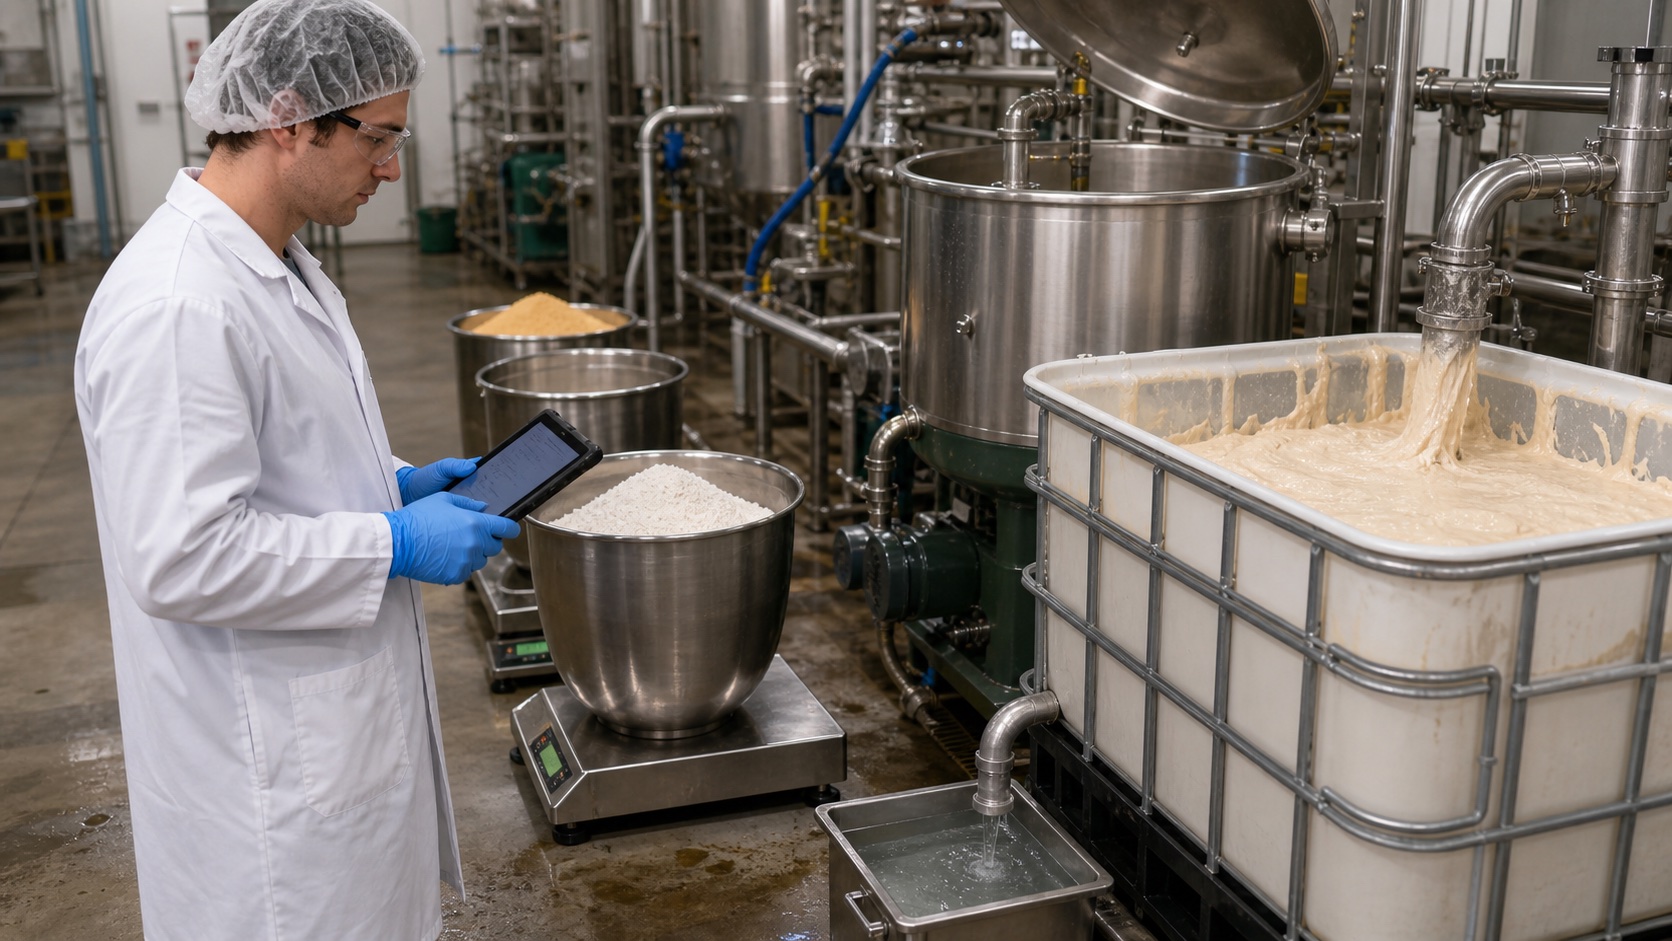
نکات کلیدی این راهنما
- یک مرز سیستم روشن و دوره زمانی مشترک اولین الزامات برای تعادل معتبر است.
- در کنار تعادل جرم کل، تعادل آب، ماده خشک، چربی یا یک جزء فعال می تواند علت اصلی را سریعتر شناسایی کند.
- به جای مصرف دستور العمل برنامه ریزی شده، از سوابق عملیاتی توزین واقعی و حرکات دسته ای تولید استفاده کنید.
- یک تفاوت غیرقابل توضیح ممکن است ناشی از اندازه گیری، ثبت، زمان بندی قطع یا از دست دادن واقعی فرآیند باشد.
تعادل جرم چیست؟
بقای جرم به این معنی است که جرم نه از هیچ ایجاد می شود و نه در یک سیستم تعریف شده ناپدید می شود. در یک فرآیند غذایی، ورودی ها ممکن است شامل مواد خام، آب، مواد کمکی و کار مجدد باشد. خروجی ها شامل محصولات نهایی، محصولات نیمه تمام، محصولات جانبی، ضایعات، نمونه ها، نشت و تبخیر است. تفاوت بین سهام باز و بسته نیز وارد معادله می شود.
راهنمای اندازهگیری دسترسی آزاد منتشر شده توسط FAO و WRAP توضیح میدهد که یک رویکرد تعادل انبوه که تولید نظری از نهادههای خریداریشده را با تولید واقعی مقایسه میکند، در حالی که تغییرات موجودی را در نظر میگیرد، میتواند از دست دادن غذا را در سطح تسهیلات اندازهگیری کند. این رویکرد تنها زمانی معنادار است که نسبت های تبدیل و کیفیت داده ها به اندازه کافی درک شده باشند.
Inputs + Opening stock = Outputs + Closing stock + Explainable losses + Unexplained difference
مرز سیستم و زمان قطع
داده های یکسان نتایج متفاوتی را تحت مرزهای مختلف تولید می کند. تعادل می تواند یک میکسر، یک سفارش تولید، کل خط، یک شیفت، یک روز یا یک ماه را پوشش دهد. به وضوح موجودی میانی داخل مرز را از جریان خروجی از آن متمایز کنید. برای مثال، محصولی که در مخزن پرکننده باقی مانده است، در حال بسته شدن است. محصول شسته شده در زهکشی یک خروجی است. ثبت هر دو به عنوان "از دست دادن" علت اصلی را پنهان می کند.
همه منابع باید از یک زمان قطع استفاده کنند. اگر مواد مصرف شده در شیفت شب به خروجی تولید در روز بعد تبدیل شود، تعادل روز تقویم تفاوت کاذبی ایجاد می کند. مرزهای عملیاتی مانند بسته شدن سفارش تولید، زمان تخلیه مخزن یا شمارش فیزیکی را ترجیح دهید. ورودی های دیرهنگام و اصلاحات گذشته نگر را در گزارش علامت گذاری کنید.
از توازن جرم کل تا تعادل اجزا
تعادل کل نشان می دهد که تفاوت وجود دارد. تعادل جزء کمک می کند تا علت را محدود کنید. تعادل آب در خشک کردن و سرخ کردن، چربی و ماده خشک در استانداردسازی چربی، جامدات محلول در کنسانتره و ریز اجزای حیاتی در محصولات غنی شده قابل ردیابی است. نمونه مهندسی غذا با مجوز آزاد LibreTexts، تعادل آب، مواد جامد و روغن جداگانه را برای سرخ کردن سیب زمینی تنظیم می کند تا مقدار محصول، آب تبخیر شده و روغن جذب شده را محاسبه کند.
غلظت اجزاء باید بر اساس یکسان باشد. تبدیل پایه مرطوب، پایه خشک، درصد، ppm و چگالی را بررسی کنید. اگر یک نتیجه نمونه نشان دهنده میانگین دسته ای نباشد، یک محاسبه به ظاهر دقیق می تواند منجر به تصمیم اشتباه شود. عدم قطعیت آزمایشگاهی و تحمل وزن باید در حدود پذیرش منعکس شود.
یک مثال ساده تولید-سفارش
تولید سس را با استفاده از 720 کیلوگرم ماده خام اصلی، 180 کیلوگرم آب، 80 کیلوگرم روغن و 20 کیلوگرم ادویه در نظر بگیرید: کل ورودی 1000 کیلوگرم است. در پایان پر کردن، سوابق عملیاتی نشان دهنده 920 کیلوگرم محصول قابل فروش، 24 کیلوگرم کار مجدد تایید شده با کیفیت، 8 کیلوگرم نمونه و زهکش و 30 کیلوگرم تبخیر محاسبه شده است. 10 کیلوگرم دیگر در مخزن و خط در پایان دوره باقی می ماند. مجموع محاسبه شده 992 کیلوگرم است که یک تفاوت غیرقابل توضیح 8 کیلوگرمی را به جای گذاشته است.
تفاوت غیر قابل توضیح 0.8٪ است. این به تنهایی نمی تواند خوب یا بد قضاوت شود. آن را با قابلیت فرآیند، سیستم اندازه گیری و ریسک مقایسه کنید. کالیبراسیون مقیاس، تبدیل واحدها، برش های زمانی، دوباره کاری ثبت نشده، حفظ خط و ریزش های واقعی را به ترتیب بررسی کنید. ثبت خودکار کل تفاوت به عنوان "از دست دادن" مشکلات داده را پنهان می کند.
Unexplained difference rate = Unexplained difference / Total input × 100
بازده، تلفات فرآیند و ضایعات معیارهای متفاوتی هستند
بازده عموماً نسبت خروجی محصول پذیرفته شده به ورودی مربوطه است. از دست دادن فرآیند ممکن است به تلفات مورد انتظار و تعریف شده اشاره داشته باشد، در حالی که ضایعات موادی را توصیف می کنند که از زنجیره غذایی خارج می شوند. یک محصول جانبی ممکن است ارزش اقتصادی داشته باشد. دوباره کاری به تولید بعدی باز می گردد. ترکیب این دسته بندی ها در یک زمینه هم هزینه یابی و هم گزارش پایداری را مخدوش می کند.
پلت فرم اندازهگیری تلفات غذایی فائو، اندازهگیری کمّی تلفات را بهعنوان روشی گستردهتر از تعیین درصد هدف میداند. یک کسب و کار باید به طور جداگانه از دست دادن محصول خوراکی و بخش های غیرخوراکی، تلفات فرآیند برنامه ریزی شده و خسارات مربوط به خرابی، و محصولات جانبی بازیافت شده و زباله های دور ریخته شده را کدگذاری کند. این امر سرمایه گذاری بهبود را به نقطه زیان واقعی هدایت می کند.
یک مدل داده برای تعادل جرم قابل اعتماد
منبع داده ایده آل مصرف دسته ای واقعی تولید مرتبط با سفارش تولید است. دریافت، انتقال، دوز، خروجی تولید، رد کیفیت، دوباره کاری، نمونه برداری، تخریب و ارسال باید از همان کمیت و تعاریف واحد استفاده کنند. در جایی که ترازوها یا مترها ادغام می شوند، هویت دستگاه، زمان اندازه گیری و وضعیت کالیبراسیون حفظ می شود.
یک دستور غذای استاندارد برای مصرف مورد انتظار مفید است اما نمی تواند جایگزین مصرف واقعی شود. هنگامی که یک اپراتور ماده ای را جایگزین می کند، بخشی از کیسه را بدون استفاده می گذارد یا یک ماده را بیش از حد مصرف می کند، حرکت واقعی باید جداگانه ثبت شود. تفاوت بین دستور العمل کنترل شده با نسخه و سوابق عملیاتی واقعی یک شاخص مهم از انحراف فرآیند است.
- داده های اصلی مواد، دسته تولید و واحد
- سفارش تولید و نسخه دستور
- سوابق عملیاتی توزین یا دوز واقعی
- محصول، محصول جانبی، دوباره کاری و خروجی های زباله
- باز کردن و بسته شدن تعداد سهام میانی
- پارامترهای تبدیل مانند چگالی، رطوبت و ماده خشک
- دستگاه اندازه گیری، مدارک تحمل و کالیبراسیون
تجزیه و تحلیل علت ریشه ای زمانی که تفاوت ظاهر می شود
ابتدا تفاوت های داده ها را از تفاوت های فیزیکی تشخیص دهید. موجودی منفی، واحدهای اشتباه، ورودیهای مصرف تکراری، سفارشهای تولید بسته نشده یا فیلترهای تاریخ نادرست میتوانند تفاوتهایی را بدون ضرر فیزیکی ایجاد کنند. پس از این بررسی ها، تلفات فرآیند را بررسی کنید: نگهداری تجهیزات، تبخیر، غربال کردن، تلفات حمل و نقل، راه اندازی و انتقال پایان کار، تمیز کردن و نمونه برداری.
روندها را بر اساس محصول، خط، شیفت، تجهیزات و نسخه دستور تجزیه و تحلیل کنید. یک تفاوت میانگین قابل قبول ممکن است یک انحراف سیستماتیک در یک شیفت را پنهان کند. با استفاده از عدم قطعیت اندازه گیری و تغییرات نرمال فرآیند، محدودیت های کنترلی را تنظیم کنید، از هشدارهای غیر ضروری برای هر انحراف کوچک اجتناب کنید.
یک شاخص مشترک برای عملیات، هزینه و پایداری
توازن جرم فراتر از مهندسی تولید است. تفاوت های غیرقابل توضیح بر ارزش موجودی و هزینه محصول تأثیر می گذارد. تلفات بیش از حد ظرفیت و بهره وری انرژی را کاهش می دهد. طبقه بندی نادرست محصولات جانبی ادعاهای پایداری را مخدوش می کند. یک مدل داده یکسان می تواند دیدگاه های متفاوتی به تیم های تولید، مالی، کیفیت و محیط زیست بدهد.
گزارشهای مدیریت باید ورودیها، محصول پذیرفتهشده، دوباره کاری، محصولات جانبی، زیانهای برنامهریزیشده، تفاوتهای غیرقابل توضیح و تأخیر دادهها را با هم به جای یک درصد ارائه کند. اقدامات با مالک، تاریخ هدف و روش تأیید را ببندید. پس از بهبود، بررسی کنید که کیفیت محصول و کنترل های ایمنی مواد غذایی حفظ می شود و همچنین بررسی کنید که تفاوت کاهش یافته است.
منابع تالیفی
- FAO / UNEP / WRAP — Guidance on food waste measurement — Measurement through mass balance
- Food and Agriculture Organization of the United Nations — Food loss measurement — Technical Platform on Food Loss and Waste
- Engineering LibreTexts — Introduction to Biosystems Engineering — Material (Mass) Balance
- Food Loss and Waste Protocol — Food Loss and Waste Accounting and Reporting Standard
- Food and Agriculture Organization of the United Nations — Global Standard to Measure Food Loss and Waste
- European Commission Joint Research Centre — Preventing food waste — material flow analysis and measurement
راهنماهای مرتبط
قابلیت ردیابی غذا چیست؟ راهنمای ساختن یک سیستم انتها به انتها
یک چارچوب عملی برای اتصال دستههای تولید، رویدادها و دادهها تا بتوانید ظرف چند دقیقه از مواد خام به مشتریان و از مشتریان به منبع ردیابی کنید.
استانداردهای جهانی ایمنی غذا: انتخاب سیستم مناسب
Codex، ISO 22000، FSSC 22000، BRCGS، IFS Food، SQF و GFSI را از نظر دامنه، انتظارات مشتری و تلاش پیاده سازی مقایسه کنید.
نحوه تهیه طرح HACCP: 12 مرحله و 7 اصل
ایجاد یک سیستم HACCP کارآمد، از پیش نیازها و نمودارهای جریان فرآیند گرفته تا تجزیه و تحلیل خطر، CCPها، محدودیتهای بحرانی، نظارت، تأیید و سوابق عملیاتی.
مدیریت آلرژن غذایی: راهنمای پیشگیری از تماس متقابل
ایجاد یک سیستم متصل از تامین کنندگان تا برچسب ها، پوشش داده های اصلی آلرژن، منطقه بندی، توالی تولید، اعتبار سنجی تمیز کردن، کار مجدد و کنترل تغییر.